Precio del carburo de tungsteno: cómo la tecnología de mecanizado puede revertir la tendencia de costes
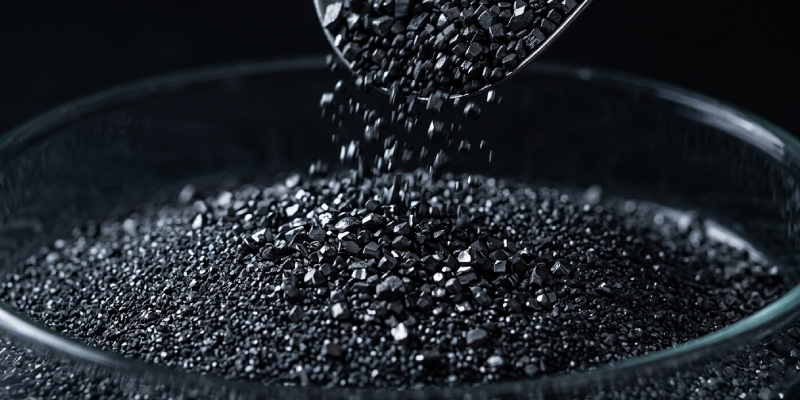
Durante los últimos tres años, el mercado del carburo de tungsteno ha experimentado una transformación que pocos anticiparon. Lo que comenzó como una ligera tensión en la cadena de suministro se convirtió en una escalada histórica. A principios de 2024, el polvo de carburo se situaba alrededor de 336 yuanes/kg (unos 43 dólares/kg). A finales de 2025 ya superaba los 900 yuanes/kg, y en los primeros meses de 2026 alcanzó valores cercanos a los 1.700 yuanes/kg (230 dólares/kg). En términos acumulados, esto supone un incremento de entre 400% y 500% en apenas dos años.
Este aumento no es un fenómeno aislado, sino el reflejo de una cadena de suministro profundamente tensionada. El APT (Ammonium Paratungstate), precursor fundamental del carburo, ha sufrido incrementos aún más pronunciados. La causa principal es la combinación de restricciones de exportación en China (responsable de más del 80% del tungsteno refinado mundial) y una demanda creciente en sectores como automoción eléctrica, aeroespacial, moldes de precisión y, como no, defensa. La reducción de exportaciones chinas de APT, que cayó más de un 70% entre 2024 y 2025, ha sido como apuntamos uno de los factores más determinantes.
Y las tensiones geopolíticas a escala mundial se suman a estos dos factores para explicar este aumento desmedido del precio. Pero para comprender el impacto real en el mecanizado, es necesario profundizar en la naturaleza del carburo y su papel en la herramienta.
La ciencia detrás del carburo: por qué su precio afecta tanto al mecanizado
El carburo de tungsteno es un material sinterizado compuesto por partículas de WC unidas mediante un aglutinante, normalmente cobalto. La proporción WC/Co, el tamaño del grano y la calidad del sinterizado determinan propiedades críticas como dureza, tenacidad, resistencia térmica y estabilidad del filo.
Cuando el precio del carburo sube, no solo aumenta el coste de la herramienta: también se tensiona la disponibilidad de calidades específicas. Las herramientas de alto rendimiento utilizan carburo de micrograno o ultrafino, con tamaños de partícula inferiores a 0,5 µm. Estas calidades requieren procesos de molienda y sinterizado más complejos y consumen más energía. En un mercado tensionado, estas calidades premium son las primeras en encarecerse y las últimas en estabilizarse.
Esto explica por qué las herramientas de gama alta han sufrido incrementos más pronunciados que las herramientas estándar y por qué han sido estas las primeras en variar su precio. Sin embargo, estas herramientas premium son las que mejor pueden compensar este aumento.
Herramientas de alto rendimiento: el caso técnico de UNION TOOL
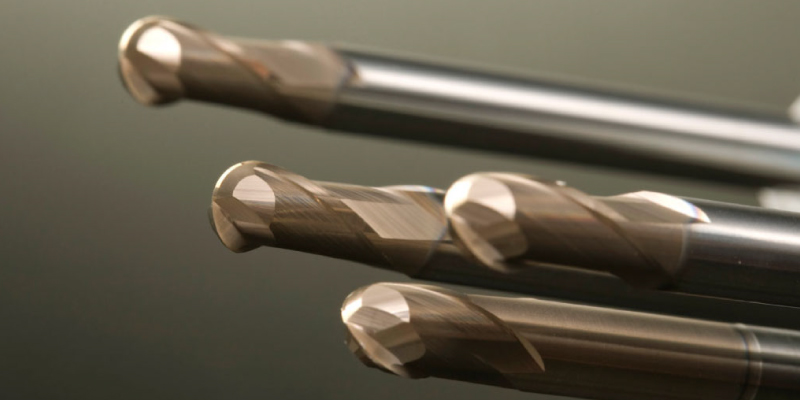
UNION TOOL es un ejemplo paradigmático de cómo la ingeniería de herramienta puede transformar un problema de coste en una ventaja competitiva. Sus fresas para moldes y matrices, especialmente las series optimizadas para aceros templados, utilizan carburo de micrograno con recubrimientos nanoestructurados que permiten trabajar materiales de HRC 50–65 con una estabilidad excepcional.
Tomemos como referencia una fresa de Ø6 mm para acero templado. Una herramienta estándar suele ofrecer entre 20 y 40 minutos de corte efectivo antes de perder rendimiento. Las fresas del fabricante japonés, gracias a su geometría de evacuación optimizada, su recubrimiento de baja fricción y su control de concentricidad, puede superar los 90-120 minutos manteniendo el filo y el acabado superficial. En aplicaciones de moldes donde el acabado es crítico, esta diferencia puede eliminar operaciones de pulido o reducirlas drásticamente.
Además, la estabilidad térmica del recubrimiento permite trabajar con parámetros más agresivos. En aceros de HRC 55, es habitual que una fresa estándar trabaje a Vc = 80-100 m/min y fz = 0,02-0,03 mm. Una fresa de UNION TOOL puede operar a Vc = 140-160 m/min y fz = 0,04-0,06 mm, duplicando la productividad sin comprometer la vida útil.
En un contexto donde el carburo es caro, esta capacidad de producir más piezas por herramienta es la clave del ahorro.
Fresas de metal duro integral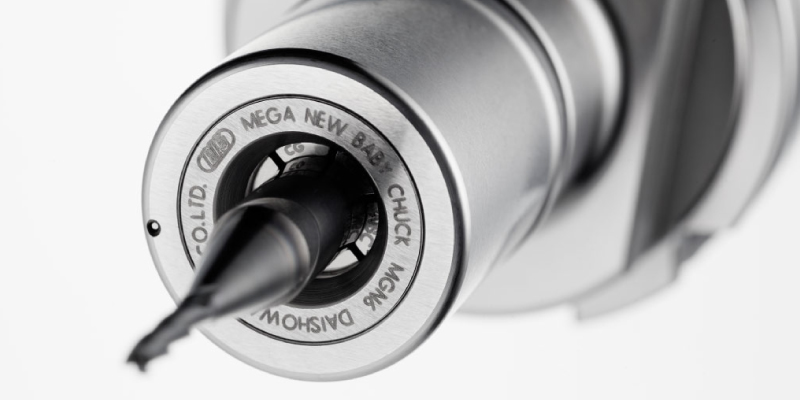
El amarre como multiplicador: la precisión de BIG DAISHOWA
El rendimiento de una herramienta depende tanto de su calidad como de cómo se sujeta. Los portaherramientas de BIG DAISHOWA son un ejemplo de cómo la ingeniería de amarre puede multiplicar la vida útil de una herramienta y mejorar la estabilidad del proceso.
La concentricidad es uno de los factores más críticos. Un portaherramientas estándar suele ofrecer entre 5 y 10 µm de excentricidad. Los portaherramientas de BIG DAISHOWA, como la serie MEGA Perfect Grip, garantizan valores inferiores a 1 µm. Esta diferencia, aparentemente pequeña, tiene un impacto enorme en el desgaste del filo. Una excentricidad de 10 µm puede generar un desgaste irregular que reduce la vida útil de la herramienta en un 20-30%. Con menos de 1 µm, el desgaste es uniforme y predecible.
La rigidez también es determinante. En fresado de alta velocidad, donde las fuerzas dinámicas son elevadas, un portaherramientas rígido permite aumentar los avances sin generar vibración. En aluminio aeronáutico, por ejemplo, una fresa de 3 labios puede trabajar a 20.000 rpm y 2.000 mm/min con un portaherramientas estándar. Con un portaherramientas del fabricante japonés, es habitual alcanzar 2.500-3.000 mm/min, manteniendo el acabado y reduciendo el desgaste.
En materiales duros, la diferencia es aún más notable. La vibración es el enemigo número uno del mecanizado de aceros templados. Un portaherramientas de alta precisión reduce la vibración, mejora la estabilidad del filo y permite trabajar con parámetros más agresivos sin comprometer la vida útil.
Portaherramientas de precisiónUna visión global: cómo la tecnología convierte un aumento de precios en una oportunidad
Cuando se combinan herramientas de alto rendimiento y sistemas de amarre de precisión, el proceso se vuelve más estable, más rápido y más predecible. Esto permite compensar (e incluso superar a veces) el impacto del aumento del precio del carburo. La clave está en analizar el coste por pieza, no el coste por herramienta y tener en cuenta estos factores clave:
-
- Menos herramientas consumidas.
- Menos tiempo de máquina improductivo.
- Menos scrap y retrabajos.
- Más piezas por hora.
- Mayor estabilidad del proceso.
Una empresa que sustituye fresas estándar por fresas de y portaherramientas de precisión puede reducir el consumo de herramientas, aumentar la productividad y disminuir los tiempos improductivos. En muchos casos, el coste total del proceso baja entre 15% y 35%, incluso en un mercado donde el carburo se ha encarecido de forma extrema.